

Melyek a hegesztett nyakú csőkarimák csövekkel történő csatlakoztatásának általános módjai?
Dec 26, 2025
Szia! A hegesztett nyakú csőkarimák szállítójaként a saját bőrömön tapasztaltam, hogy ezek az alkatrészek milyen fontos szerepet töltenek be a különböző csőrendszerekben. Ebben a blogban megosztom a hegesztett nyakú csőkarimák csövekkel való közös csatlakoztatási módjait.
Először is beszéljünk egy kicsit a hegesztett nyakú csőkarimákról. Erősségük és tartósságuk miatt népszerű választás az iparban. Ha többet szeretne megtudni róluk, nézze megHegesztett nyakú csőkarimák. Ezeknek a karimáknak hosszú kúpos agyuk van, amely megerősíti és csökkenti a feszültségkoncentrációt a hegesztési kötésnél. Ez alkalmassá teszi őket nagynyomású és magas hőmérsékletű alkalmazásokhoz.
1. Aljzathegesztés
A dugós hegesztés az egyik leggyakoribb módja a hegesztett nyakú csőkarimák csövekhez való csatlakoztatásának. Ennél a módszernél a csövet a karima aljzatába helyezik. Ezután a csövet és a karimát a kerület mentén összehegesztik.
A dugós hegesztés előnye, hogy viszonylag könnyen kivitelezhető. Nem kell ehhez magasan képzett hegesztőnek lenni. Jó tömítést is biztosít, ami fontos a csőrendszer szivárgásának megakadályozása érdekében.
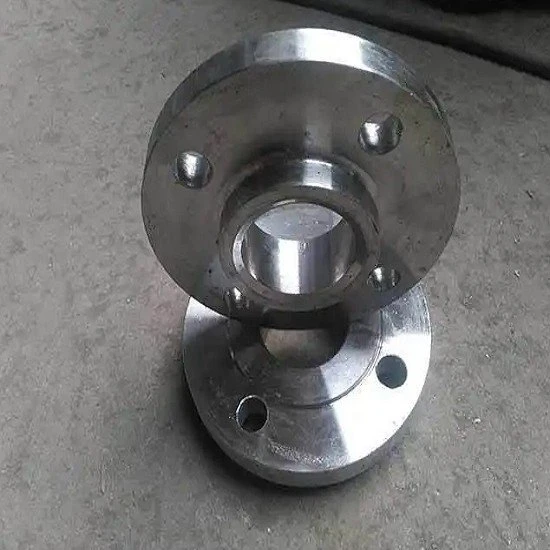

A dugós hegesztésnek azonban megvannak a maga korlátai. Nem alkalmas nagy átmérőjű csövekhez. 4 hüvelyknél nagyobb átmérőjű csövek esetében más módszerek megfelelőbbek lehetnek. Ezenkívül az aljzat területe befoghatja a törmeléket, ami idővel korróziót okozhat.
2. Tompahegesztés
A tompahegesztés egy másik széles körben használt módszer a hegesztett nyakú csőkarimák csövekhez való csatlakoztatására. A tompahegesztésnél a cső végét a karima végéhez ütköztetik, majd a kötés körül folyamatos hegesztést készítenek.
Ez a módszer kiválóan alkalmas nagynyomású alkalmazásokhoz. A folyamatos hegesztés erős és megbízható kapcsolatot biztosít, amely ellenáll a nagy erőknek. Ezenkívül jobb áramlási jellemzőkkel rendelkezik a dugós hegesztéshez képest, mivel nincsenek zsebek vagy mélyedések, ahol felhalmozódhatna a törmelék.
A tompahegesztés magasabb szintű szakértelmet igényel. A hegesztés előtt meg kell győződnie arról, hogy a cső és a karima megfelelően illeszkedik. Bármilyen eltolódás gyenge hegesztéshez és esetleges szivárgáshoz vezethet. Ezenkívül több időt és erőfeszítést igényel, mint a dugós hegesztés.
3. Menetes csatlakozás
A menetes csatlakozásokat a hegesztett nyakú csőkarimák csövekhez történő csatlakoztatására is használják, különösen alacsony nyomású alkalmazásoknál. Ennél a módszernél a csőnek külső menete van, a karimának pedig belső menete van. A csövet egyszerűen be kell csavarni a karimába.
A menetes csatlakozás előnye, hogy könnyen fel- és leszerelhető. Nincs szükség hegesztőberendezésre, így bizonyos helyzetekben kényelmes választás. Kis átmérőjű csövekhez is alkalmas.
A menetes csatlakozások azonban nem olyan erősek, mint a hegesztett csatlakozások. Hajlamosabbak a szivárgásra, különösen nagy nyomású vagy nagy vibrációjú környezetben. Idővel a menetek meglazulhatnak, ami problémákat okozhat a csőrendszerben.
4. Hornyolt csatlakozás
A hornyos csatlakozások egyre népszerűbbek a modern csőrendszerekben. Ennél a módszernél a cső és a karima végein hornyok vannak. A cső és a karima közé egy tömítést helyeznek el, majd egy tengelykapcsolóval tartják össze őket.
A hornyos csatlakozások gyorsan és egyszerűen telepíthetők. Nincs szükség hegesztésre vagy menetezésre, ami időt és munkaerőt takarít meg. Ezenkívül bizonyos rugalmasságot tesznek lehetővé a csőrendszerben, ami előnyös lehet olyan alkalmazásokban, ahol hőmérséklet-változások vagy rezgések vannak.
De más módszerekhez hasonlóan a barázdált csatlakozásoknak is megvannak a hátrányai. Nem alkalmasak nagynyomású alkalmazásokra. A tömítés idővel elhasználódhat, ami szivárgáshoz vezethet. Ezenkívül a csatolás drága lehet más csatlakozási módokhoz képest.
Anyagi megfontolások
A hegesztett nyakú csőkarimák csatlakoztatási módjának kiválasztásakor a cső és a karima anyaga is fontos tényező. Például, ha használRozsdamentes acél Pn10 hegesztőnyak, meg kell győződnie arról, hogy a hegesztési folyamat kompatibilis a rozsdamentes acéllal. A különböző anyagokhoz eltérő hegesztési követelmények vonatkoznak, és a rossz módszer alkalmazása gyenge kötésekhez vagy korrózióhoz vezethet.
Alkalmazás – Speciális szempontok
A csatlakozási mód megválasztásában a csőrendszer alkalmazása is szerepet játszik. Például egy vegyi feldolgozó üzemben, ahol a csövek korrozív vegyszereket szállítanak, elengedhetetlen az erős és szivárgásmentes csatlakozás. Ebben az esetben a tompahegesztés lehet a legjobb választás.
Másrészt egy épület vízvezeték-rendszerében, ahol a nyomás viszonylag alacsony, egy menetes vagy hornyos csatlakozás is elegendő lehet.
Költségmegfontolások
A költség mindig minden projektben tényező. A hegesztett csatlakozások, különösen a tompahegesztés drágábbak lehetnek, mert több munkaerőt és felszerelést igényelnek. A menetes és hornyos csatlakozások általában olcsóbbak a telepítési költségeket tekintve, de hosszabb távú karbantartási költségük magasabb lehet.
Végső gondolatok
A hegesztett nyakú csőkarimák szállítójaként megértem, hogy a megfelelő csatlakozási mód kiválasztása kulcsfontosságú a csővezeték-projekt sikeréhez. Mindegyik módszernek megvannak a maga előnyei és hátrányai, és olyan tényezőket kell figyelembe vennie, mint az alkalmazás, az anyag, a nyomás és a költségek.
Ha még mindig nem biztos abban, hogy melyik csatlakozási mód a megfelelő az Ön számára, ne habozzon kapcsolatba lépni. Szakértői csapatunk van, akik segítenek meghozni a legjobb döntést az Ön egyedi igényeinek megfelelően. Akár egy kisméretű vízvezeték-projekten dolgozik, akár egy nagyszabású ipari alkalmazáson dolgozik, nálunk megvan a tudás és a termékeink, amelyek támogatják Önt.
Tehát, ha a hegesztett nyakú csőkarimák piacán dolgozik, vagy tanácsra van szüksége a csatlakozási módokkal kapcsolatban, forduljon hozzánk bizalommal vásárlási egyeztetés céljából. Azért vagyunk itt, hogy sikeressé tegyük csőszerelési projektjét!
Hivatkozások
- ASME B16.5 - Csőkarimák és karimás szerelvények
- API 6A – Kútfej- és karácsonyfa-felszerelés specifikációja
- ASTM A182 – Szabványos specifikáció kovácsolt vagy hengerelt ötvözetből és rozsdamentes acélból készült csőkarimákhoz, kovácsolt szerelvényekhez, valamint szelepekhez és alkatrészekhez magas hőmérsékletű kiszolgáláshoz