

Hogyan biztosítható a 6 hegesztett nyakú karima megfelelő csavarozása?
Nov 06, 2025
A 6 hegesztett nyakú karima szállítójaként megértem a megfelelő csavarozás kritikus jelentőségét ezen alapvető alkatrészek integritásának és teljesítményének biztosításában. A csavarozás nem csupán az anyák és csavarok meghúzását jelenti; ez egy precíz folyamat, amely megköveteli a különböző tényezők alapos mérlegelését a szivárgások megelőzése, a szerkezeti stabilitás és a csőrendszer általános biztonságának megőrzése érdekében. Ebben a blogbejegyzésben megosztok néhány kulcsfontosságú lépést és bevált gyakorlatot a 6 hegesztett nyakú karima megfelelő csavarozásának biztosításához.
A 6 hegesztett nyakkarima alapjainak megértése
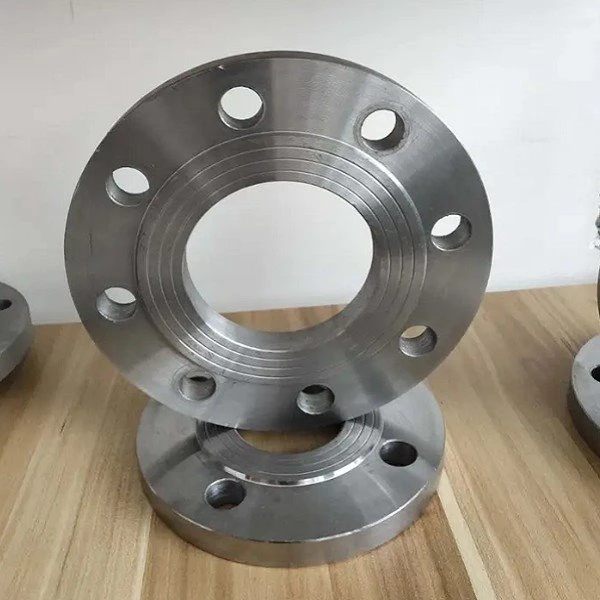
Mielőtt belemerülne a csavarozási folyamatba, elengedhetetlen, hogy világosan megértse, mi az a 6 hegesztett nyakú karima. A hegesztett nyaki karima egy olyan karima, amelynek hosszú kúpos agya van, amely a csőhöz van hegesztve. A névben szereplő 6 a karima névleges csőméretére (NPS) utal, amely egy szabványos méretezési rendszer a csővezetékiparban. A hegesztési nyakkarimákat általában nagy nyomású és magas hőmérsékletű alkalmazásokban használják kiváló szilárdságuk és megbízhatóságuk miatt.
A megfelelő csavarok és anyák kiválasztása
A megfelelő csavarozás első lépése a megfelelő csavarok és anyák kiválasztása a munkához. A csavarokat és anyákat olyan anyagból kell készíteni, amely kompatibilis a karimával és a csőrendszerrel. A 6 hegesztett nyakú karimák esetében a csavarok és anyák szokásos anyagai közé tartozik a szénacél, a rozsdamentes acél és az ötvözött acél. Az anyag kiválasztását olyan tényezőkön kell alapul venni, mint az üzemi hőmérséklet, nyomás és a szállított folyadék vagy gáz típusa.
Az anyagkompatibilitáson kívül a csavaroknak és anyáknak is megfelelő méretűnek és menetemelkedéssel kell rendelkezniük. A csavarok és anyák méretét a karima mérete és a csavarfuratok száma határozza meg. Fontos, hogy megfelelő méretű csavarokat és anyákat használjon a megfelelő illeszkedés biztosítása és a túl- vagy alulhúzás elkerülése érdekében.
A karima és a csavarok előkészítése
A karima csavarozása előtt fontos a karima és a csavarok megfelelő előkészítése. A karima felületének tisztának és szennyeződéstől, zsírtól vagy törmeléktől mentesnek kell lennie. A karima felületén lévő rozsdát vagy lerakódást drótkefével vagy csiszolópapírral kell eltávolítani. A karima csavarfuratainak is tisztának és akadálymentesnek kell lenniük.
Használat előtt meg kell vizsgálni a csavarokat sérülések vagy hibák szempontjából. Minden elhajlott, megrepedt vagy sérült menetű csavart ki kell cserélni. A csavarokat megfelelő kenőanyaggal is meg kell kenni, hogy csökkentse a súrlódást és megakadályozza a meghúzási folyamat során a súrlódást. A csavarozáshoz elterjedt kenőanyag a beragadásgátló keverék, amely elősegíti az egyenletes nyomatékeloszlást és megkönnyíti a csavarok eltávolítását a jövőben.
A karimák igazítása
A karimák megfelelő igazítása elengedhetetlen a szivárgásmentes csatlakozás biztosításához. A karimák összecsavarozása előtt gondosan be kell állítani őket, hogy a csavarfuratok tökéletesen illeszkedjenek. A helytelen beállítás a csavarokon és anyákon egyenetlen feszültségeloszlást okozhat, ami szivárgáshoz és a kötés idő előtti meghibásodásához vezethet.
A karimák igazításához használhatja az igazító csapokat vagy egy karimaigazító eszközt. Az igazító csapokat a csavarfuratokba helyezik, hogy a karimákat a helyükön tartsák a csavarozási folyamat során. A karimaigazító eszköz egy fejlettebb eszköz, amellyel a karimák beállítását pontosan meg lehet mérni és beállítani.
A csavarok meghúzása
Miután a karimák egy vonalba kerültek, a következő lépés a csavarok megfelelő specifikáció szerinti meghúzása. A nyomaték a csavarra kifejtett erő mértéke annak meghúzásához. A csavarok helyes nyomatékértéke számos tényezőtől függ, beleértve a csavarok méretét és anyagát, a karima típusát és a csőrendszer működési feltételeit.
Fontos, hogy kalibrált nyomatékkulcsot használjon annak biztosítására, hogy a csavarok a megfelelő nyomatékértékre legyenek meghúzva. A csavarok túlhúzása a karima deformálódását vagy megrepedését okozhatja, míg az elégtelen meghúzás szivárgó kötést eredményezhet. A nyomatékértéket fokozatosan és egyenletesen kell alkalmazni az összes csavarra keresztben, hogy biztosítsák az egyenletes feszültségeloszlást.
Csavarnyújtás-figyelés használata
A csavarok meghúzása mellett jó gyakorlat a csavarfeszülés-figyelés alkalmazása is annak biztosítására, hogy a csavarok a megfelelő előfeszítésre legyenek meghúzva. A csavarfeszülés ellenőrzése magában foglalja a csavar nyúlásának mérését a meghúzási folyamat során. A csavar feszítésének mérésével meghatározhatja a csavar tényleges előfeszítését, és megbizonyosodhat arról, hogy az az ajánlott tartományon belül van.
Számos módszer létezik a csavarfeszesség mérésére, beleértve a csavarfeszesség-mérőt vagy az ultrahangos csavarfeszesség-figyelőt. Ezek az eszközök pontos és megbízható mérést tesznek lehetővé a csavar nyúlásában, ami segíthet a karima megfelelő csavarozásában.

A csavarkötés ellenőrzése
A csavarok meghúzása után fontos ellenőrizni a csavarkötést, hogy megbizonyosodjon arról, hogy megfelelően meg van-e húzva, és nincs-e rajta szivárgás vagy sérülés jele. A csatlakozást szemrevételezéssel meg kell vizsgálni, hogy nincs-e jele elmozdulásnak, deformációnak vagy a karima vagy a csavarok sérülésének. Nyomáspróba is végezhető az ízület szivárgásának ellenőrzésére.
Ha az ellenőrzés során bármilyen problémát észlelnek, azonnal orvosolni kell. Ez magában foglalhatja a csavarok újbóli meghúzását, a sérült csavarok vagy anyák cseréjét, vagy a karima beállításának módosítását.
A csavarkötés karbantartása
A csavarkötés megfelelő karbantartása elengedhetetlen a hosszú távú teljesítmény és megbízhatóság biztosításához. Rendszeres ellenőrzéseket kell végezni, hogy ellenőrizze a kopás, korrózió vagy a csavarok és anyák sérülését. A csavarokat időnként újra meg kell húzni, hogy a megfelelő specifikációnak megfelelően meghúzódjanak.
A rendszeres ellenőrzések és újrahúzás mellett fontos a csavarkötések védelme a környezeti tényezőktől, például nedvességtől, vegyszerektől és szélsőséges hőmérsékletektől. Ez magában foglalhatja a csavarok és anyák védőbevonatát, vagy korrózióálló anyag használatát a csavarozási alkatrészekhez.
Következtetés
A 6 hegesztett nyakú karima megfelelő csavarozása kritikus folyamat, amely a részletekre való gondos odafigyelést, valamint a megfelelő eszközök és technikák használatát igényli. Az ebben a blogbejegyzésben felvázolt lépések és bevált gyakorlatok követésével biztosíthatja a karima megfelelő csavarozását és megakadályozhatja a szivárgásokat, biztosíthatja a szerkezeti stabilitást és fenntarthatja a csőrendszer általános biztonságát.
Ha a kiváló minőségű 6 hegesztett nyakú karimák piacán dolgozik, vagy további információra van szüksége a megfelelő csavarozási technikákkal kapcsolatban, kérjük, forduljon hozzánk bizalommal a [beszerzésért és tárgyalásokért]. vezető beszállítója vagyunkRozsdamentes acél Pn10 hegesztőnyakésHegesztett nyakú csőkarimák, és elkötelezettek vagyunk amellett, hogy ügyfeleinknek a legjobb termékeket és szolgáltatásokat nyújtsuk.
Hivatkozások
- ASME B16.5 - Csőkarimák és karimás szerelvények
- API 6A – Kútfej- és karácsonyfa-felszerelés specifikációja
- ISO 7005 – Fém karimák csövekhez, szelepekhez, szerelvényekhez és tartozékokhoz – 1. rész: Acélkarimák